Minden előregyártott betonelemekre épülő építési projektnek egy alapvető beszerzési kérdéssel kell szembenéznie: honnan tudhatja, hogy a helyszínre érkező alkatrészek egymáshoz illeszkednek, biztonságosan megemelhetők és évtizedekig kitartanak? A válasz abban rejlik, hogy ezeket az elemeket hogyan tervezik, gyártják és kezelik. Az előregyártott betonelemek olyan szerkezeti vagy építészeti elemek, amelyeket úgy állítanak elő, hogy a betont egy gyárban újrafelhasználható formába öntik, ellenőrzött körülmények között kikeményítik, majd beszerelés céljából a helyszínre szállítják. Ez az útmutató ismerteti a fő elemtípusokat, a gyártási folyamatot lépésről lépésre, a minőséget szabályozó tűréseket és a mágneses zsaluzási technológiát, amely a modern előregyártott üzemek termelékenységi standardjává vált.
Mi határozza meg a beton előregyártott elemet?
A beton előregyártott elem olyan szerkezeti vagy építészeti alkatrész, amelyet úgy állítanak elő, hogy betont öntenek egy újrafelhasználható formába gyári környezetben, ahol a kikeményedési feltételeket szabályozzák a konzisztencia és a szilárdság fejlesztése érdekében. Az általában acélból készült forma határozza meg a termék végső geometriáját. Ellentétben a helyben öntött betonnal, amelyet az építkezésen a végleges helyén alakítanak ki és kötöttek ki, az előregyártott elemeket a végső helyüktől távol gyártják, és a kikeményedés után oda szállítják.
Három jellemző választja el az előregyártott betont a helyszíni öntött betontól:
- Ellenőrzött kikeményedés: A hőmérsékletet és a páratartalmat a gyárban szabályozzák, ami nagyobb korai szilárdságot és kevesebb felületi hibát eredményez.
- Szabványos erősítés: A betonacél ketrecek és az előfeszítő szálak pontosan vannak elhelyezve, javítva a szerkezeti megbízhatóságot és konzisztenciát.
- Ismételhető tűréshatárok: ugyanaz az öntőforma azonos alkatrészeket állít elő nagy megrendelések során, leegyszerűsítve a helyszíni összeszerelést és csökkentve az alátétezési és beállítási munkákat.
szerint a Előregyártott/Prestressed Concrete Institute (PCI) , az előregyártott gyártás ellenőrzött környezete eltávolítja az időjárással kapcsolatos változékonyság nagy részét, amely befolyásolja a helyben végzett öntvénymunkát. A gyári öntés lehetővé teszi a zsaluzat napi többszöri újrafelhasználását is, ami az előregyártott termékek fő termelékenységi előnye a hagyományos betonszerkezettel szemben. A PCI az 1950-es évek óta publikált tervezési és gyártási szabványokat, és ezek továbbra is a referenciakeret a legtöbb előregyártott projekt számára Észak-Amerikában.
Az előregyártott betonelemek fő típusai
Az előregyártott termékcsalád széles, de a legtöbb építési projekt a szabványos elemkategóriák alapkészletére támaszkodik. Az alábbi táblázat összefoglalja a leggyakoribb típusokat, azok tipikus felhasználását, valamint az egyes típusoknál a legfontosabb gyártási jellemzőket.
| Elem típusa | Elsődleges alkalmazás | Tipikus mérettartomány | Gyártási funkció |
|---|---|---|---|
| Gerendák és gerendák | Padló- és tetőkeret parkoló teraszokhoz, hidakhoz és ipari épületekhez | 6-30 m fesztáv | Előfeszített szálak a hosszú fesztávhoz |
| Oszlopok | Függőleges terheléstartó keretes épületekben és stadionokban | 3-15 m magas | Állítható keresztmetszetű acélformák |
| Fal- és homlokzati panelek | Teherhordó falak, nyírófalak és építészeti homlokzatok | 12 m magasságig | A szendvicspanelek szigetelőréteget építenek be |
| Üreges maglemezek | Padlók és tetők lakóépületekben, szállodákban és irodaházakban | 2-18 m fesztáv | Extrudált hosszú zsinóros ágyakra, folyamatos üregekkel |
| Lépcsők és lépcsők | Be- és kijárat kereskedelmi és lakóépületekben | Szabványos repülési hosszúságok | Magas felületminőségi követelmény |
| Támfalak | Földmegtartás autópályákhoz, pincékhez és tereprendezéshez | 1-8 m magas | Tömegbeton vagy vasalt szakaszok |
| Közműszerkezetek | Aktak, boltívek, csövek, szeptikus tartályok és átereszek | Egyedi méretek | Korrózióálló keverék kialakítások |
Az előregyártott betonelemek gyártása
Az előregyártott gyártás meghatározott sorrendet követ a gyárban. Minden lépés befolyásolja az elem végső minőségét, így a feldolgozási fegyelem fontosabb, mint bármely más öntési módszernél. A szabványos gyártási ciklus egy előregyártott üzemben így néz ki:
- Forma előkészítés: az acélformát megtisztítják, ellenőrzik, hogy nem deformálódott-e, és bevonják leválasztószerrel. Mágneses zsaluzat van elhelyezve az acél raklapon, hogy létrehozza az elem külső körvonalát.
- Megerősítés elhelyezése: betonacél ketreceket vagy előfeszítő szálakat helyeznek a forma belsejébe. Az előfeszített elemeknél a pászmákat a betonozás megkezdése előtt a megadott erővel megfeszítik.
- Beágyazott betétek: Az emelőhorgonyok, a csatlakozólemezek, a vezetékek és a letörési lécek a pontos helyükön vannak rögzítve. Ez a lépés határozza meg, hogy az elem később biztonságosan felemelhető, szállítható és csatlakoztatható-e.
- Betonozás: A betont sínnel vagy szivattyúval kell felhelyezni és belső vagy asztali vibrátorral tömöríteni. Az öntömörödő betont gyakran használják sűrű vasalással rendelkező összetett formákhoz.
- Kikeményedés: Az 50-70 Celsius fokon végzett gőzkötés felgyorsítja a hidratációt, és 12-24 órán belül lehetővé teszi a formázást.
- Bontás: a mágnesdobozokat kikapcsoljuk, az oldalformázókat eltávolítjuk, a kész elemet a beágyazott horgonyok segítségével daruval emeljük fel.
- Kikészítés és tárolás: a felületeket foltozzák, az éleket csiszolják, és az elemeket erre a célra kialakított állványokon tárolják a szállításig.
A bontási lépés az, ahol a termelékenységet nyerik vagy veszítik egy előregyártott üzemben. A hagyományos zsaluzat csavarokkal vagy ékekkel történő rögzítése pozíciónként több percet vesz igénybe, és lyukakat kell fúrni az acél raklapba. A mágneses zsalurendszer fúrás vagy hegesztés nélkül közvetlenül a raklapra rögzíthető, és egy karmozgással azonnal kiold. Ez az oka annak, hogy a zsalumágnesek az előregyártott üzemek szabványos eszközeivé váltak, amelyeknek gyorsan kell változtatniuk az elemek geometriáját több gyártás során.
Gyártási tűréshatárok és minőség-ellenőrzés
A toleranciakezelés a különbség a zökkenőmentes helyszíni összeszerelést biztosító előregyártott üzem és az építés során állandó konfliktust okozó üzem között. A gyárilag gyártott betontermékekre vonatkozó EN 13369 közös keretrendszer szerinti európai gyakorlat szabványos tűrésosztályokat határoz meg, amelyeket széles körben alkalmaznak az előregyártott üzemek. Az alábbiakban a normál termelésre jellemző értékek láthatók.
| Paraméter | Tipikus tolerancia | Hatás a kész szerkezetre |
|---|---|---|
| Keresztmetszet méretei | /-5 mm | Befolyásolja a szerkezeti illeszkedést, az elem súlyát és a hézagszélességeket |
| Teljes hossz | /-10 mm | Meghatározza, hogy az elemek illeszkedjenek-e az oszlopok és a támaszok közé |
| Az emelőhorgonyok helyzete | /-20 mm | A rosszul elhelyezett horgonyok nem biztonságos emelési szögeket és utómunkát okoznak |
| Megerősítő burkolat | 5 mm / -0 mm | A nem megfelelő burkolat korrózióhoz és felületi rozsdafoltokhoz vezet |
| Felületi síkság | 2 mm 1 m felett | Befolyásolja a panelek illesztéseit, a falak elrendezését és a látható felület minőségét |
Egy megbízható üzem minden gyártási tételnél rögzíti ezeket a méréseket, és a nyilvántartást a vásárló rendelkezésére bocsátja. Ha egy szállító kérésre nem tud toleranciaadatokat megadni, az egyértelmű figyelmeztető jel. Ugyanez vonatkozik a betonkocka-vizsgálati eredményekre és a rögzítőelemek elhelyezésére vonatkozó jegyzőkönyvekre, amelyek közvetlenül befolyásolják a helyszíni szerkezeti biztonságot.
Mágneses rendszerek, amelyek felgyorsítják az előregyártott elemek gyártását
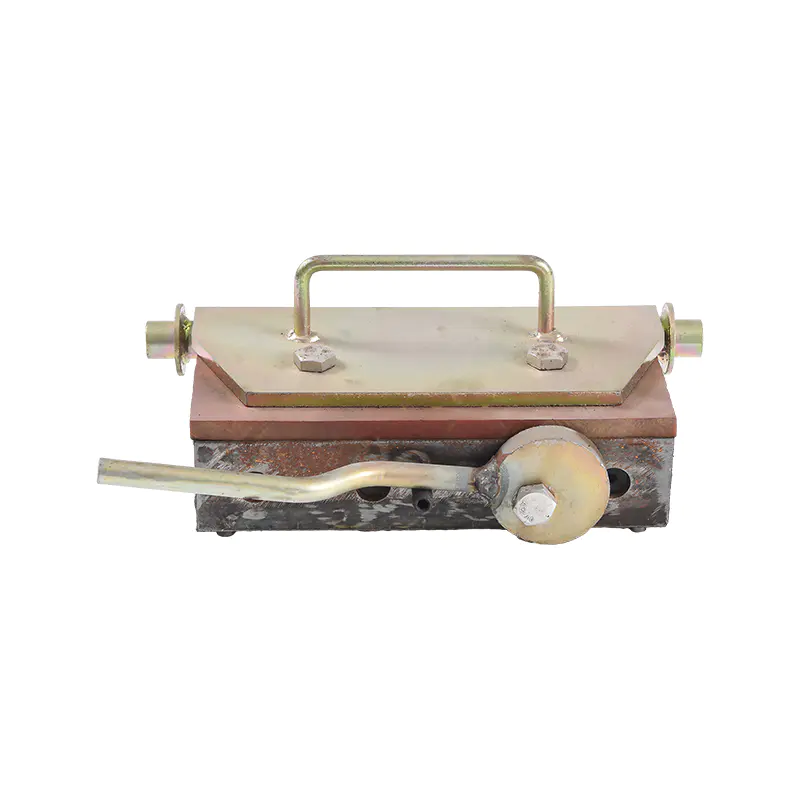
Egy előregyártott üzemben minden zsaluzat rögzítésével vagy beállításával eltöltött perc egy perc, amely nem termel betont. A mágneses zsaluzási technológia ezt közvetlenül megoldja: egy zsalumágnes több száz kilogramm tartóerővel rögzíti az acél zsaluzatot egy acél raklaphoz, és egy egyszerű fogantyúval vagy karmozgással oldja.
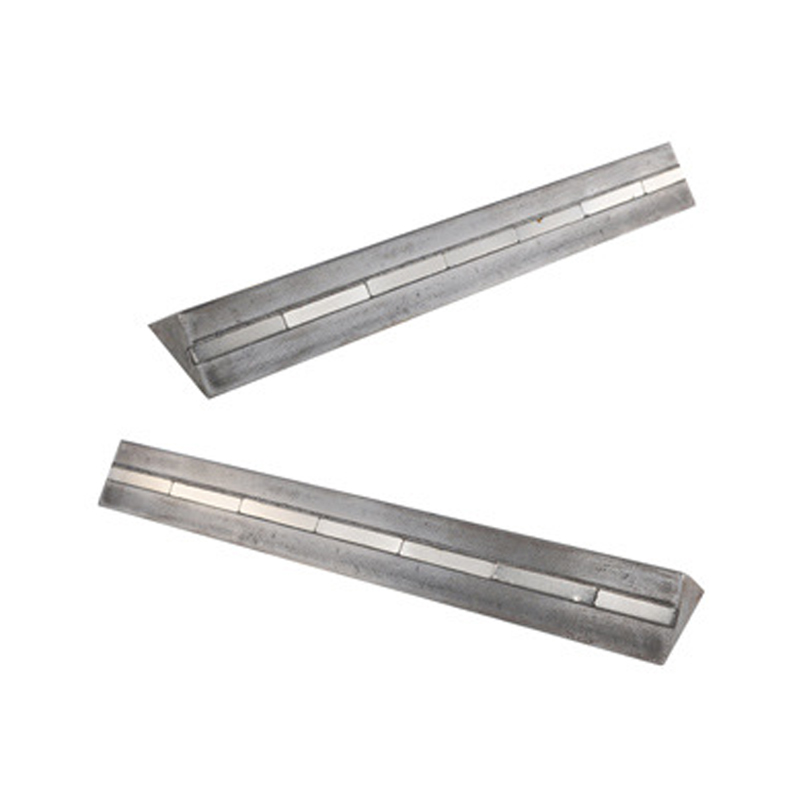
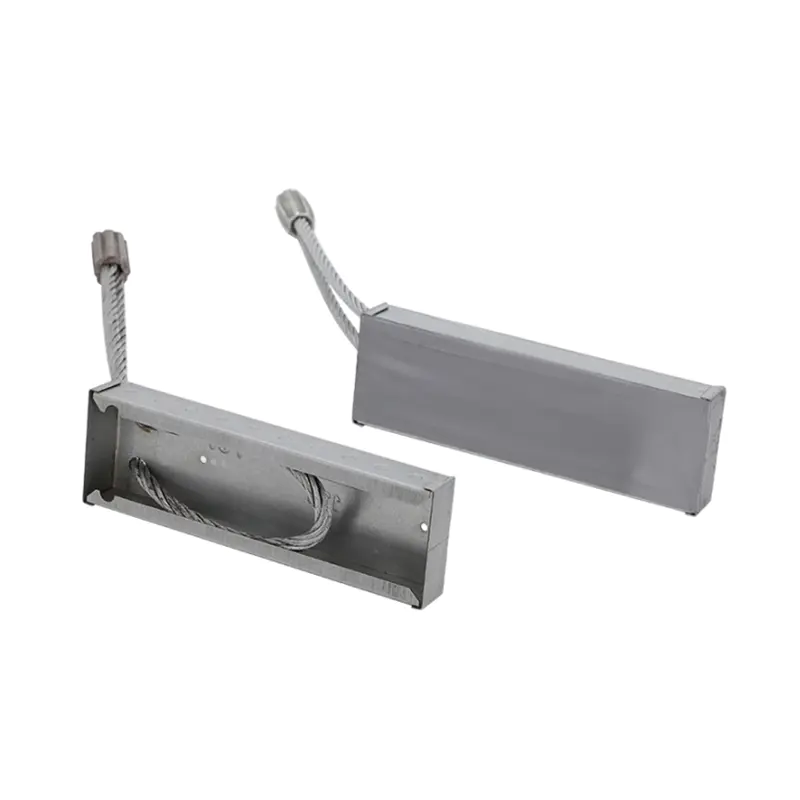
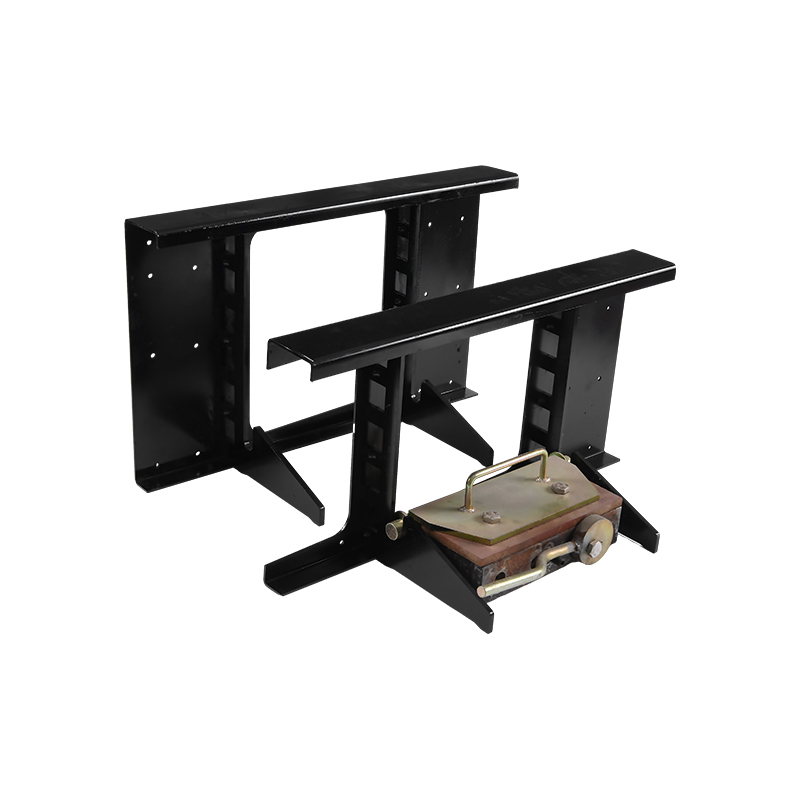 Zsalumágnes fogantyúval a zsaluzat gyors beállításához Újrafelhasználható mágneses bilincs, csatolt fogantyúval, amely negyed fordulattal reteszeli és kioldja az acélzsaluzatot, jelentősen lerövidítve az újrapozícionálási időt az előregyártott üzemekben használt csavarral rögzített módszerekhez képest. Termék megtekintése →
Zsalumágnesek fogantyúval széles körben használják előregyártott üzemekben, mivel egy gyors negyedfordulat reteszeli vagy kioldja a mágnest. A csavarral rögzített zsalukhoz képest a mágnesek jelentősen csökkentik a beállítási időt. Például egy oldalformázó újrapozícionálása egy 12 m hosszú födém-raklapon egy dolgozónak körülbelül 30 másodpercre van szüksége mágnesenként, szemben a 3-5 perccel bilincsenként ugyanabban a feladatban. Egy 20 áthelyezési lépésből álló műszak alatt ez nagyjából 2-3 órával csökkentheti a zsaluzási munkát, és felszabadíthatja ugyanazt a dolgozót más feladatokra.
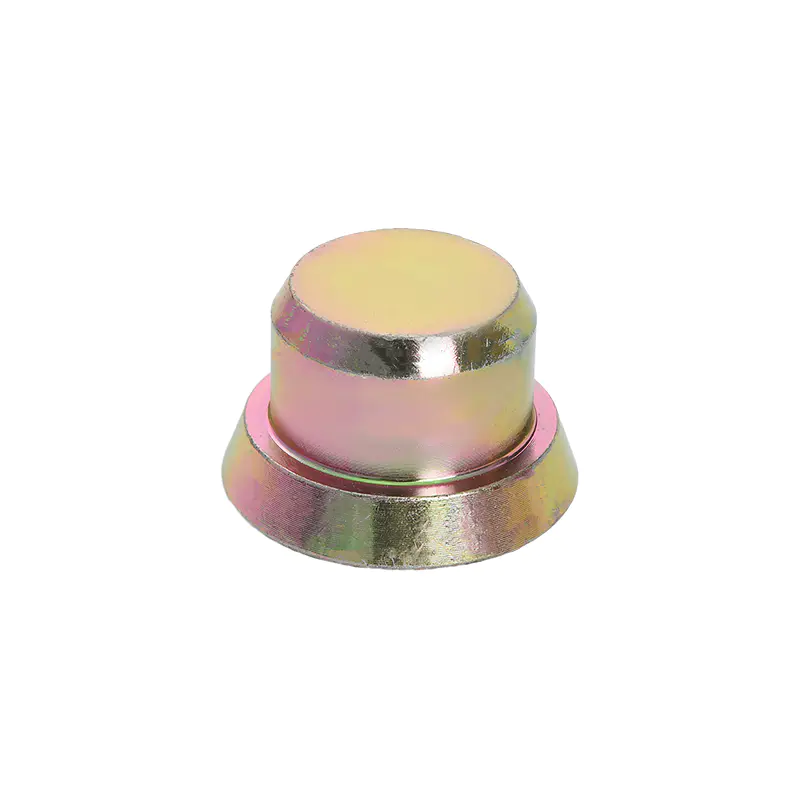
Helyezzen be mágneseket tartsa a menetes dugaszolóaljzatokat, emelőhorgonyokat és egyéb beágyazásokat a pontos helyükön a beton öntése előtt. Mágneses tartás nélkül a beágyazások elmozdulnak a vibráció és a tömörítés során, ami az elemek elutasításához és költséges helyszíni korrekciókhoz vezet. A betétmágnes egy síkban tartja a beágyazást a raklap- vagy formalappal, így a kiszerelés után a foglalat pontosan ott ül, ahol a műszaki rajz megköveteli.
 Helyezzen be mágneseket a precíz beágyazási pozicionáláshoz Ezek a mágnesek a menetes foglalatokat és az emelőhorgonyokat szilárdan a formafelületen tartják a betonöntés során, megakadályozva az elmozdulást, és biztosítják, hogy a beágyazások összhangban maradjanak a műszaki rajzokkal. Termék megtekintése →
A mágneses rendszerek gyakorlati előnyei az előregyártott elemek gyártásában mérhetőek és konzisztensek minden üzemben:
- Nincs fúrás, hegesztés vagy foltozás az acél raklapokon, ami megőrzi a raklap felületét és csökkenti a karbantartási költségeket.
- Több ezer öntés során újrafelhasználható, így az elemenkénti szerszámköltség minden gyártási ciklussal csökken.
- Pontos beágyazási pozicionálás, kiküszöbölve az eltolt foglalatok és horgonyok által okozott utómunkálatokat.
- Gyorsan megtanulható: egy új dolgozó néhány napos betanítás helyett órákon belül el tudja készíteni a zsaluzat geometriáját.
Ha közelebbről meg szeretné tekinteni, hogyan tartják a betétmágnesek pozíciójukat vibráció közben, és miért számít ez az előregyártott gyártásnál, tekintse meg ezt a műszaki összefoglalót: mi az a betétmágnes és szerepe az előregyártott betongyártásban .
Előregyártott elemek biztonságos emelése és kezelése
Az emelés a legnagyobb kockázattal járó szakasz az előregyártott elemek életciklusában. A 2-30 tonna tömegű előregyártott elemet ki kell emelni a formából, raktárba kell szállítani, utánfutóra kell rakni, majd a helyszínen fel kell állítani. Ezen emelők mindegyike a beöntött emelőhorgonyoktól függ, amelyek az elem súlyához és az emelési geometriához vannak kiválasztva.
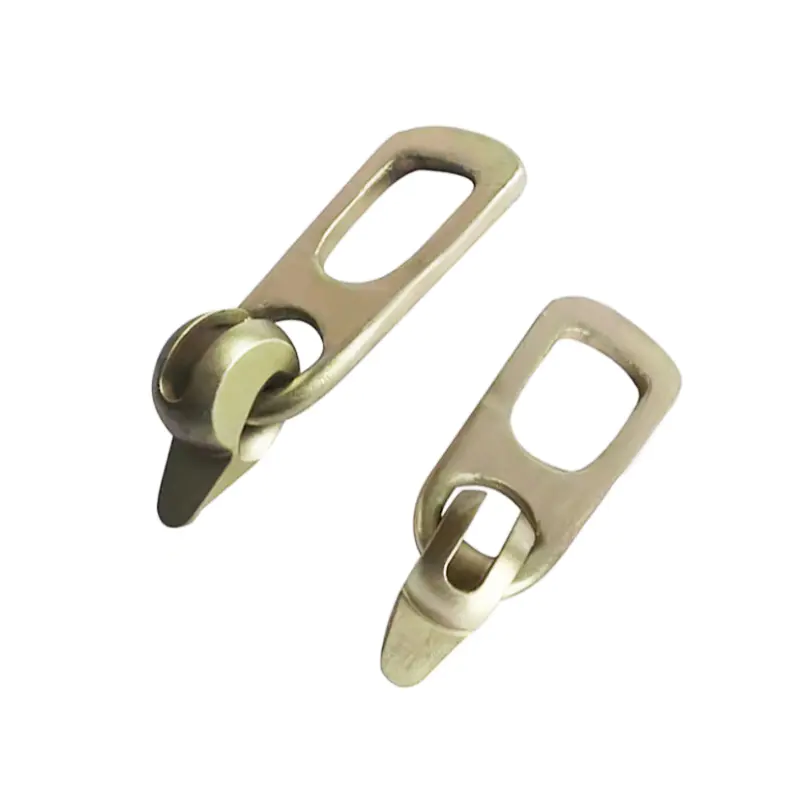
 Szerelési horgony az előregyártott elemek biztonságos emeléséhez Nagy teherbírású és korrózióállóságú, előregyártott betonelemek rögzítésére és emelésére tervezett, egy- és kétlyukú opciókkal rendelkező, nagy teherbírású és korrózióálló dübel. Termék megtekintése →
Szerelési horgonyok öntés közben beágyazódnak a betonba, és csatlakozási pontokká válnak a tengelykapcsolók és láncok emeléséhez. A legelterjedtebb kivitelek az egylyukú egyenes horgonyok könnyű elemekhez és a kétlyukú horgonyok, amelyek lehetővé teszik a nagyobb panelek és gerendák kétpontos emelését. A horgony teherbírását az emelés közbeni dinamikus terheléshez kell igazítani. Az előregyártott emelésnél széles körben alkalmazott gyakorlat a horgony méretezése úgy, hogy biztonságos munkaterhelése legalább háromszorosa legyen a statikus elem tömegének, amely fedezi a billentési, húzási szögek és darugyorsulás okozta többleterőket.
Két tényező határozza meg a biztonságos emelési beállítást:
- Horgony helyzete: az elem sarkaihoz közelebb elhelyezett horgonyok csökkentik az emelés során fellépő hajlítófeszültségeket. A kétpontos emelés szabványos szabálya szerint a rögzítési pontok körülbelül az elem hosszának egyötödére helyezkednek el mindkét végtől.
- Emelési szög: az emelőláncok és az elem felülete közötti szögnek 30-60 fokos tartományban kell maradnia. A 30 fok alatti lapos emelési szögek megsokszorozzák a horgonyra ható vízszintes erőt, és növelik a betonrepedések kockázatát a horgonyzóna körül.
A gyárilag beállított, a horgonyprofilhoz illeszkedő emelő tengelykapcsolók használata, valamint a dolgozók képzése, hogy minden emelés előtt megvizsgálják a horgonyok sérülését, nem alku tárgya egy jól működő előregyártott üzemben. A horgony és a tengelykapcsoló kopását naplózni kell, és a kivont alkatrészeket azonnal ki kell cserélni.
Hogyan válasszunk megbízható előregyártott elemek szállítót
Függetlenül attól, hogy egy lakóépülethez előregyártott elemeket vásárol, vagy egy ipari létesítményhez ad meg alkatrészeket, a beszállítói értékelésnek strukturált ellenőrzőlistát kell követnie, nem pedig pusztán a köbméterenkénti ár összehasonlítását. A szegény beszállító hosszú távú költsége a telephelyi késésekben, az elutasított elemekben és az átdolgozásban jelenik meg, nem a számlán.
- Gyártási kapacitás és berendezések: érdeklődjön az ágyhosszról, a szerszámkészletről, az öntősorok számáról és a napi teljesítményről. A hosszú soros ágyásokkal rendelkező üzem hatékonyabban tudja kezelni a folyamatos födémgyártást, mint a rövid egyedi formákra korlátozódó üzem.
- Beágyazási és emelési rendszer: győződjön meg arról, hogy az üzem szabványos emelőhorgonyokat és betétmágneseket használ, amelyek megfelelnek a helyszíni csatlakozási rendszernek. A nem megfelelő beágyazási rendszerek költséges késéseket okoznak az építés során.
- Minőségi rekordok: kérhet tűrésadatokat a legutóbbi gyártási tételekből, beleértve a betonkocka-vizsgálati eredményeket és a horgony elhelyezési naplókat. Komoly beszerzési kockázatot jelent az az üzem, amely kérésre nem tudja előállítani ezeket a dokumentumokat.
- A forma rugalmassága: a mágneses zsaluzatot használó beszállító gyorsan megváltoztathatja az elemek geometriáját, ami lerövidíti az egyedi méretek átfutási idejét és kevésbé fájdalmassá teszi a tervezési felülvizsgálatokat.
- Szállítás és szállítás: ellenőrizze a távolságot az üzemtől a telephelyig, a pótkocsik által szállítható maximális elemhosszt, és azt, hogy a szállító összehangolja-e a szállítási ütemtervet a szerelőszemélyzettel a daru üresjárati idejének minimalizálása érdekében.
Az üzemvezetők számára, akik mérlegelik, hogy frissítsék-e jelenlegi zsaluzatukat, a mágneses szerszámok szállítójának termékválasztéka éppúgy számít, mint az előregyártott szállító képessége. Az előregyártott folyamatot és a mágneses alkalmazást egyaránt megértő gyártó hibaelhárítási időt takarít meg, és csökkenti a gyártási zavarokat. A teljes mágneses termékcsaládot megtekintheti a a gyártó fő termékoldala .
Költségtényezők, amelyek meghatározzák az előregyártott elemek végső árát
Az előregyártott elemek ára nem egyetlen szám. A végső egységár az elemek összetettségétől, a forma amortizációjától, a tétel méretétől és a logisztikától függ. Ezeknek a költségtényezőknek a megértése segít a vásárlóknak jobb árakat kialkudni, és elkerülni a drága meglepetéseket. Az alábbi táblázat a fő költségtényezőket csoportosítja, és elmagyarázza, hogy mindegyik hogyan befolyásolja a végső árajánlatot.
| Költséghajtó | Árra gyakorolt hatás | Költségcsökkentési stratégia |
|---|---|---|
| A penész költsége | Magas az egyedi geometriához; alacsony a szabványosított elemekhez | Szabványosítsa a méreteket, és használja újra a formákat a projektek során |
| Tételméret | A nagyobb megrendelések felhígítják az elemenkénti beállítási költséget | Kombinálja a kisebb rendeléseket ismétlődő gyártási sorozatokká |
| Beágyazások és emelőhorgonyok | Hozzáadja az anyagköltséget és az elhelyezési munkaerőt | Használjon szabványos rögzítési tartományokat és mágneses elhelyezést a munka csökkentéséhez |
| Előfeszítés | Növeli a pászmázási és feszítési költségeket, de csökkenti a beton térfogatát | Optimalizálja a szál elrendezését az elem önsúlyának csökkentése érdekében |
| Gyógyító energia | A gőzölés a ciklusidővel arányos energiát fogyaszt | Használjon hatékony szigetelő és hővisszanyerő rendszereket |
| Szállítási távolság | A nehéz elemek 100 km-nél lényegesen drágábbak | Válasszon egy üzemet a telephelytől gazdaságos szállítási távolságon belül |
Gyakran ismételt kérdések az előregyártott betonelemekkel kapcsolatban
Mi a különbség az előregyártott és feszített beton között?
Az előregyártott beton azt jelenti, hogy az elemet a végső helyzetéből kiöntik, általában gyárban. Az előfeszített beton azt jelenti, hogy az elemet feszített acélszálakkal összenyomják, mielőtt az üzemi terhelést kifejtik. A két megközelítést gyakran kombinálják: sok előregyártott elemet, különösen a gerendákat és az üreges födémeket szintén előfeszítik a teherbírás növelése és a repedés csökkentése érdekében.
Mennyi ideig tart egy előregyártott betonelem?
A gyárilag öntött beton megfelelő keverékkialakítással és megfelelő vasalási burkolattal rutinszerűen 50-100 éves élettartamot ér el. A tényleges tartósságot a víz-cement arány, a cement típusa, a burkolat-erősítés és a kikeményedési mód határozza meg, nem pedig maga az előregyártás ténye. Az agresszív környezetben, például tengeri építményekben használt előregyártott elemek további védelmi intézkedéseket igényelnek, és általában konzervatívabb keverékspecifikációkkal készülnek.
Mekkora az előregyártott betonelem maximális hossza?
A szállítási korlátozások általában a gyakorlati korlátot szabják meg, nem pedig a termelési kapacitást. Egy tipikus pótkocsi akár 13-15 m hosszú előregyártott elemeket is szállíthat. Külön engedéllyel hosszabb, akár 20 m-es elemek is mozgathatók egyes régiókban. A szállítási határokat meghaladó hídgerendáknál az előregyártott elemeket szegmensenként készítik, és a helyszínen utófeszítéssel kötik össze.
Előregyártott betonelemek vághatók vagy módosíthatók a helyszínen?
Az előregyártott elem helyben történő vágása általában nem javasolt, mert levágja az előfeszített szálakat vagy a vasalást, és eltávolítja a védőbeton burkolatot. Ha módosításra van szükség, akkor az elemet mérnöknek kell újraterveznie, vagy a beszállítónak egyedileg kell elkészítenie a megfelelő geometriájú elemet a formából. A terepi kivágás nehezen ellenőrizhető módon változtatja meg az elem szerkezeti viselkedését.
Hogyan kapcsolódnak egymáshoz az előregyártott betonelemek?
A legelterjedtebb csatlakozások a beöntött dugaszolóaljzatú csavaros kapcsok, az elemekbe ágyazott hegesztett lemezek, valamint a függőleges elemek fugázott karmantyús csatlakozásai. A betétmágnesekkel elhelyezett beöntött menetes aljzatok a legtöbb előregyártott betonszerkezetben használt csavarkötések alapját képezik. A csatlakozás kialakításának mindig követnie kell a mérnök előírásait, mivel a terhelési út a csatlakozás konfigurációjától függ.
A zsalumágnesek minden acél raklappal működnek?
A zsalumágnesek névleges tartóerejük kialakításához lapos ferromágneses acélfelületre van szükség. A mágneses zsaluzásoknál a legalább 8-10 mm-es raklapvastagság jellemző. Az erősen rozsdás, vastag festékkel vagy felületi szennyeződéssel rendelkező raklapok csökkentik a mágneses tapadást, ezért a raklap felületi állapotát meg kell őrizni. Ha a raklap tiszta és a mágnes megfelelően besorolt, a tartóerő kiszámítható és egyenletes.
Az előregyártott betonelemek továbbra is a modern építőipar központi elemei maradnak, mert biztosítják azt, amit a helyszínen öntött beton nem tud: állandó minőséget, kiszámítható ütemezést, valamint hatékony anyag- és munkaerő-felhasználást. Ennek az útmutatónak a gyakorlati tanulsága az, hogy az előregyártott munka sikere kevésbé magától a betontól, hanem inkább a körülötte lévő részletektől függ, beleértve a formakonfigurációt, a beágyazás pontosságát, az emelőhorgony kiválasztását és a zsaluzási munkafolyamatot. A mágneses rendszerek mindezeket a részleteket közvetlenül kezelik, ezért váltak opcionális tartozékról a termelési előregyártott üzemek szabványos követelményévé.
Amikor összehasonlítja a szállítókat, nézzen túl a köbméterenkénti áron. Kérjen tűrésnyilvántartást, ellenőrizze az öntőforma-beállítási eljárást, és győződjön meg arról, hogy az emelési és beágyazási rendszerek megfelelnek a telephely csatlakozási stratégiájának. Ott él az igazi költség- és minőségkülönbség.